Высококачественная продукция, изготовленная компанией Surge
Изготовление нестандартных деталей: как APEX проводит заказ от первого образца до серии с подтверждённой повторяемостью
2026-10-13
Для заказчика, который переводит узел от опытного образца в серию, главный вопрос звучит не «сделаете ли вы одну деталь», а «будут ли все детали в партии одинаковыми». Компания APEX (Dongguan Huaxiang Machinery Co., Ltd., город Дунгуань, провинция Гуандун) строит работу с такими заказами именно вокруг повторяемости — и один недавний проект с производителем автомобильных компонентов хорошо это показывает. Заказчик обратился с задачей на изготовление нестандартных деталей, которые должны были вставать в сборочный узел без подгонки, партия за партией.
С чего начинается серия
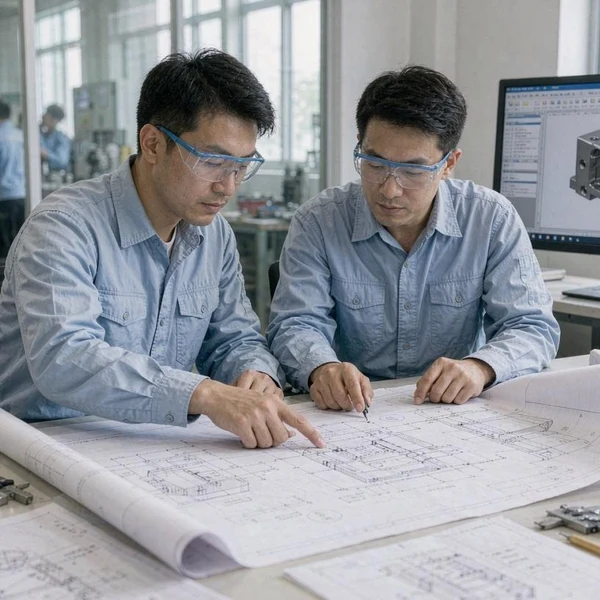
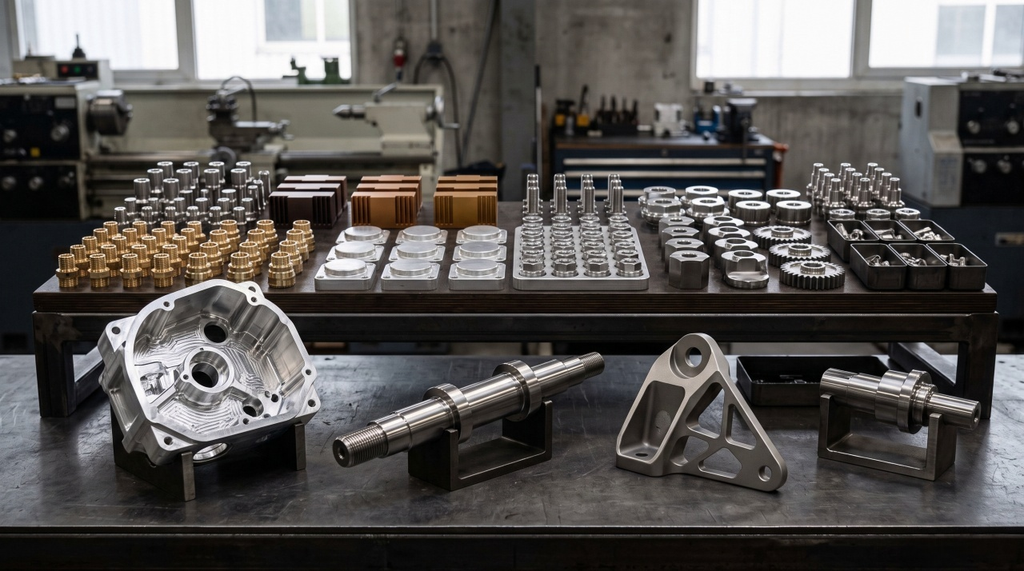
Первый этап — это не станок, а техническая проработка чертежа. Специалисты APEX проверяют размерные цепи, допуски, доступность материала и технологичность каждого элемента ещё до запуска первой детали. Логика простая: то, что легко получить в единичном исполнении, не всегда удаётся стабильно повторить в сотне штук. Поэтому уже на этапе чертежа фиксируется последовательность операций, базы для закрепления и способ контроля каждого ответственного размера.
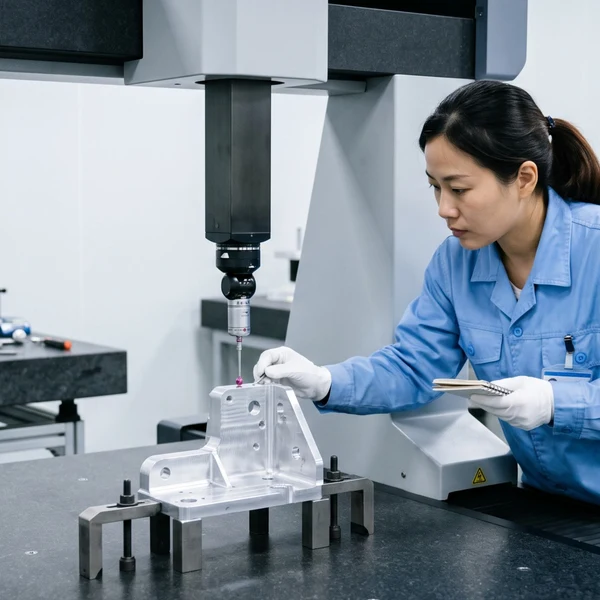
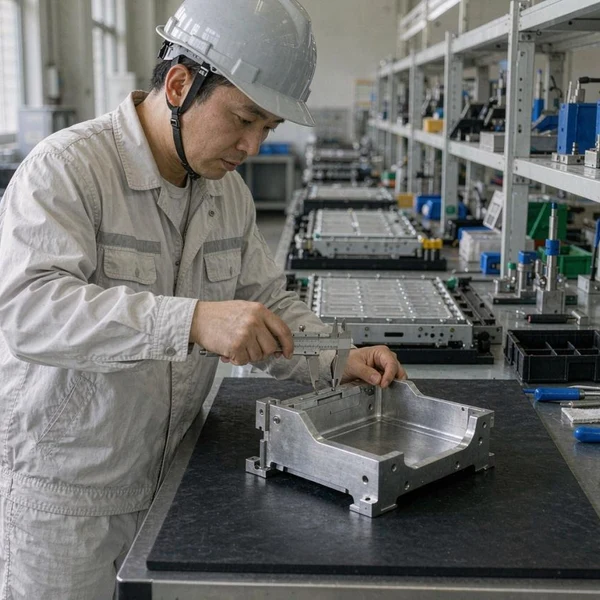
После согласования изготавливается первый образец, который проходит полное измерение всех размеров. Для заказчика готовится протокол с фактическими значениями по каждой позиции чертежа — это становится точкой отсчёта, с которой сравнивается вся последующая партия.
Где теряется повторяемость
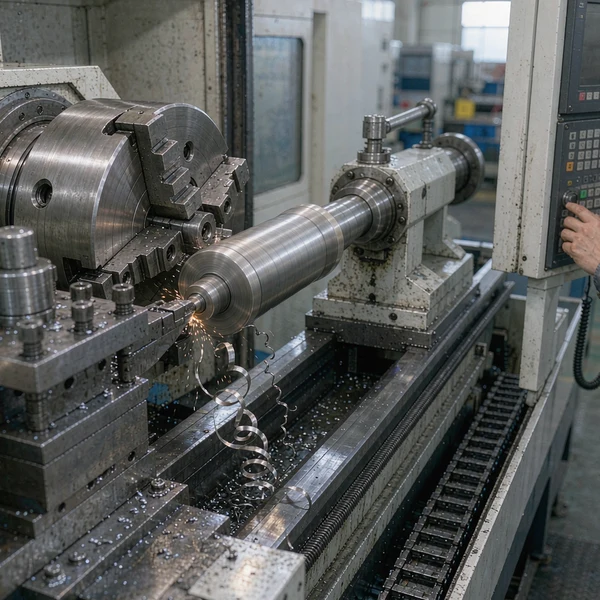
Опыт показывает, что разброс в серии почти всегда копится в одних и тех же местах. Первое — смена базы при перезакреплении: если заготовку ставят на разные поверхности от операции к операции, накапливается ошибка, которую не видно на одной детали. Второе — износ инструмента: режущая кромка уходит в течение партии, и размер «плывёт» от первой к сотой детали. Третье — термические и механические напряжения: после обработки деталь может «повести», и тогда геометрия меняется уже после того, как размер был измерен. Четвёртое — разброс самих заготовок, если материал приходит от разных плавок или поставщиков.
APEX закрывает эти точки системно: единые базы на всех операциях, контроль инструмента по стойкости и своевременная замена, вылеживание или снятие напряжений перед чистовыми проходами, входной контроль материала. Именно поэтому при запуске серии компания опирается на наработанные подходы к стабильности партии, а не на «повезло с наладчиком».
Как подтверждается одинаковость деталей
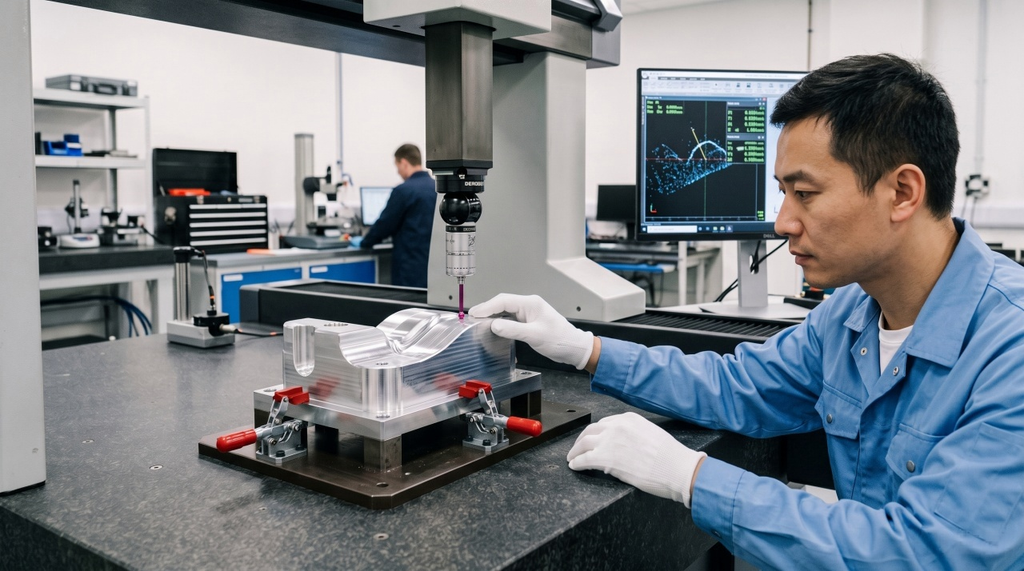
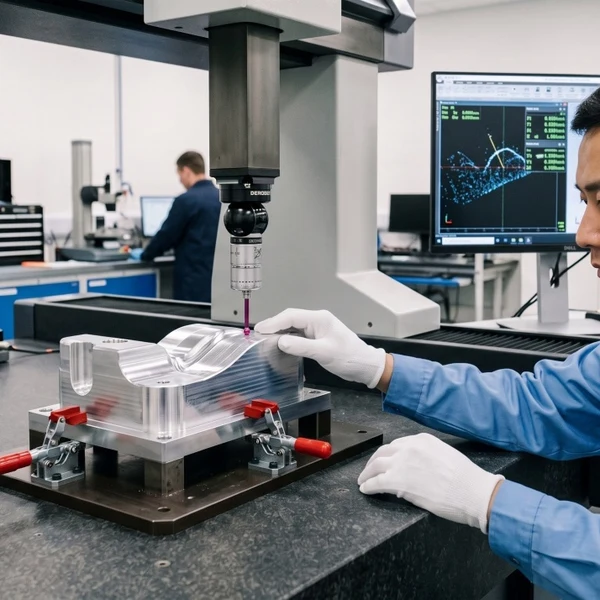
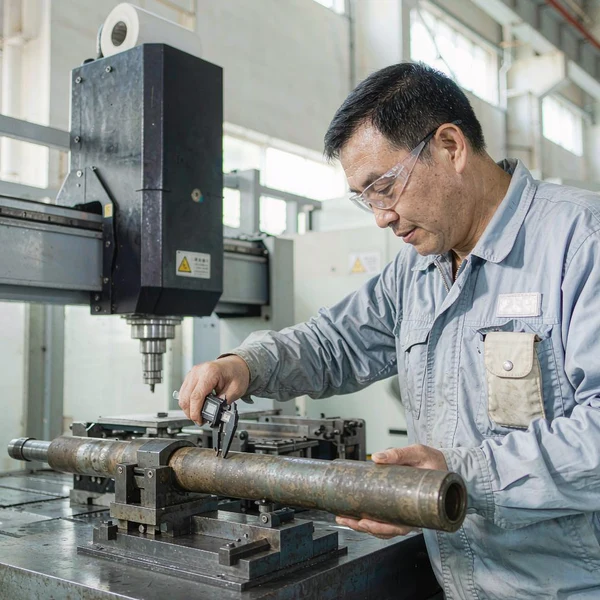
Для автомобильного заказчика критично, чтобы каждая деталь вставала в узел без подбора. Поэтому вместе с запуском серии согласуется план контроля: какие размеры проверяются на каждом изделии, какие — выборочно, и с какой частотой снимаются контрольные точки в течение смены. Ответственные размеры измеряются на координатно-измерительной машине, протоколы сохраняются по каждой партии.
Результат заказчик видит не в отчётах, а на сборке: детали из разных партий взаимозаменяемы, и линия не останавливается на подгонку. Для производителя компонентов это напрямую переводится в меньшее число остановок и предсказуемый ритм выпуска. Требования к контролю качества партии здесь не абстракция, а условие, при котором серия вообще имеет смысл.
Что это меняет для заказчика
Переход от образца к серии перестаёт быть лотереей. Заказчик заранее знает, какой разброс получит, как он контролируется и что будет, если возникнет отклонение. А главное — он получает не просто детали, а повторяемый процесс, к которому можно возвращаться при повторных заказах через месяц или через год, с тем же результатом.
Что дальше
Компания распространяет этот подход на всё новые отрасли — от автомобильных компонентов и горного оборудования до автоматизации и медицинской техники. Задача остаётся одной: сделать так, чтобы качество серии было воспроизводимым и предсказуемым, а первый образец и сотая деталь отличались друг от друга не больше, чем того требует чертёж.