Высококачественная продукция, изготовленная компанией Surge
Удаление заусенцев и фаски: как изготовление металлических изделий для медоборудования проходит без задиров
2026-10-21
Когда российский производитель комплектующих для медицинского оборудования обратился в компанию APEX (Dongguan Huaxiang Machinery Co., Ltd.), главной претензией была не геометрия, а качество кромки: остаточные заусенцы мешали сборке и создавали риск попадания стружки в узел. Задача изготовление металлических изделий здесь упиралась в финишную чистоту, и мы перевели удаление заусенцев из ручной операции в управляемый процесс с опорой на контроль качества партии.
Где именно появлялись заусенцы
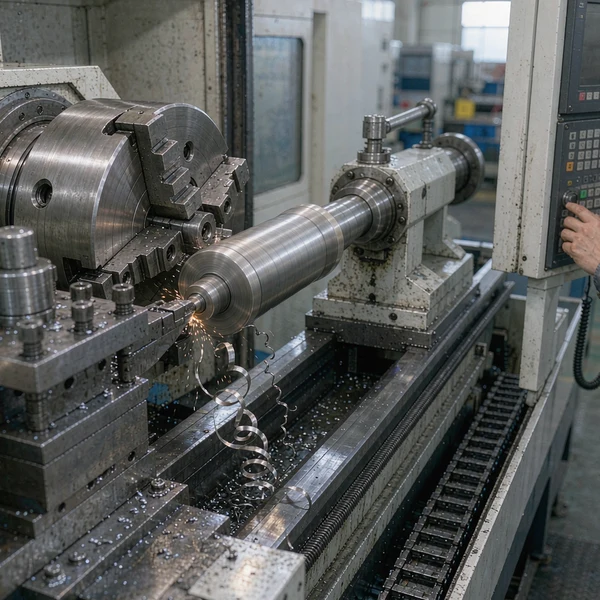
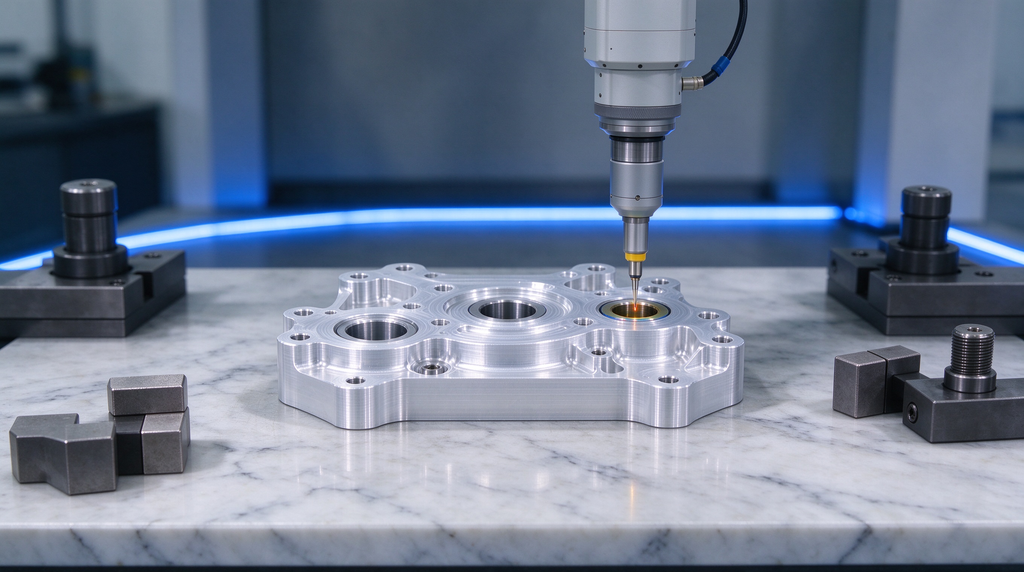
Детали из нержавеющей стали и алюминия после фрезерования и сверления имели микроскопические задиры по контуру отверстий и на торцах пазов. Визуально они были едва заметны, но при сборке царапали сопряжённые поверхности и замедляли поток на контроле. Ручная зачистка не давала стабильности: один рабочий снимал больше, другой — меньше, и итог зависел от конкретной смены и навыка исполнителя. Особенно чувствительны были детали из нержавеющей стали толщиной менее 2 мм: при сверлении пакета отверстий микрозаусенцы оставались на выходе сверла и затем царапали сопряжённые пластины при сборке модуля. Кроме того, на тонкостенных алюминиевых деталях неосторожная ручная обработка вела к лёгкой деформации кромки, что только добавляло брак на финише.
Решение: вибрационная обработка и щёточные модули
Мы перевели финиш в два этапа. Сначала детали проходят виброгалтовку с абразивными телами нужной формы и размера — это снимает основную кромку равномерно по всей партии, в том числе в глухих отверстиях и узких пазах. Затем следует щёточная доводка нейлоновыми и проволочными щётками для снятия тонких заусенцев в труднодоступных местах и формирования лёгкой фаски под сварку или запрессовку. Параметры каждого цикла — время, наполнение, скорость — заданы в карте процесса, поэтому повторяемость не зависит от человека, а результат воспроизводим от партии к партии. Режим виброгалтовки подбирается под материал и геометрию: для алюминия — более мягкие абразивы и короткий цикл, для нержавеющей стали — более плотная загрузка и большее время, чтобы не оставить недошлифованных участков у основания фаски.
Контроль и документация
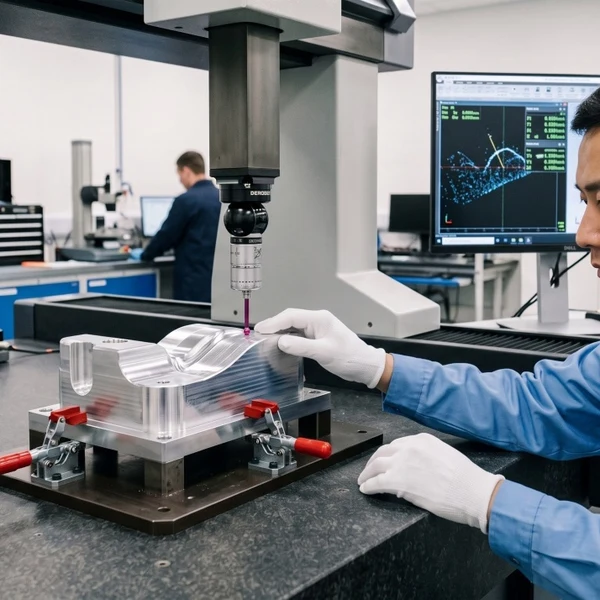
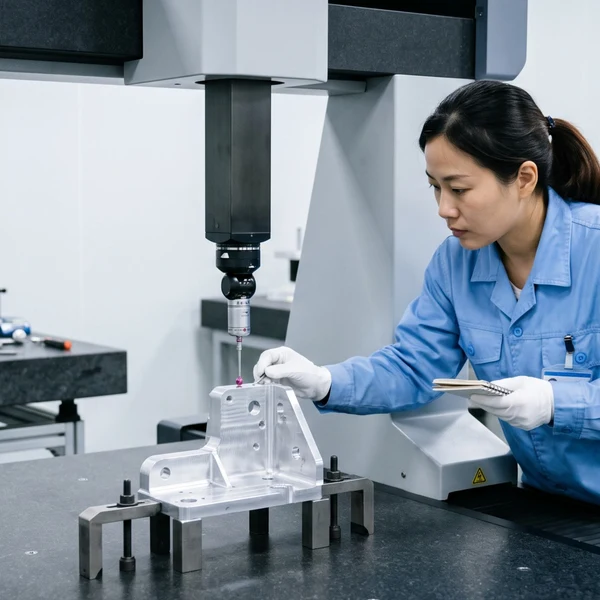
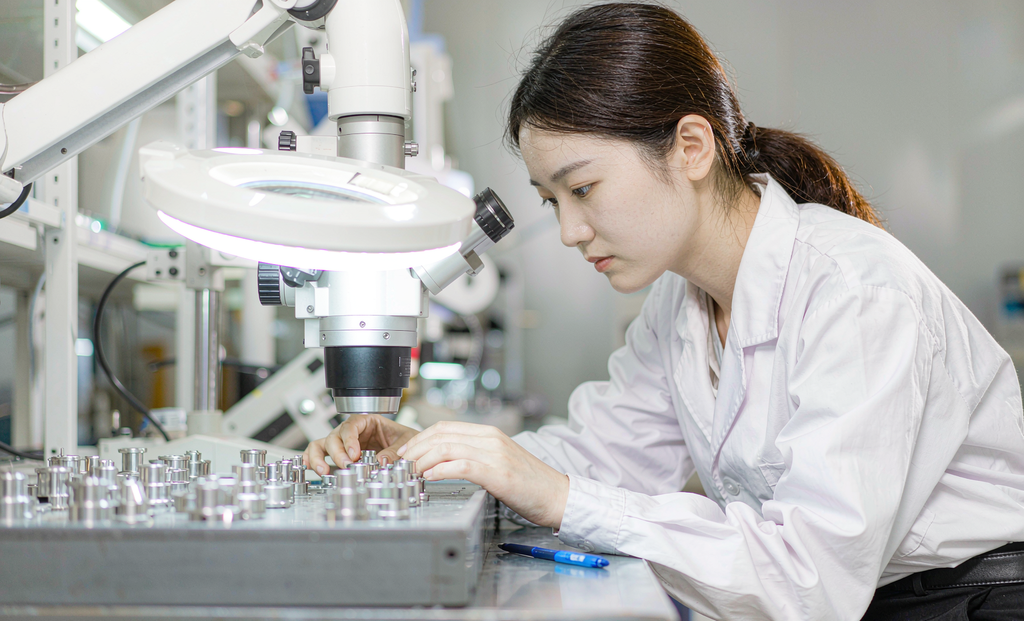
После финиша каждая деталь проверяется на отсутствие заусенцев под увеличением, а выборочно — по шероховатости кромки. Чистота кромки подтверждается не только визуально: при необходимости мы фиксируем параметры в протоколе, чтобы заказчик мог использовать его при валидации собственной сборки. Для медицины, где изготовление металлических изделий жёстко контролируется по чистоте поверхности, мы фиксируем параметры финиша в технологической карте, чтобы при повторном заказе результат был идентичным. По запросу заказчика мы поставляем комплектующие для медицинского оборудования с протоколом контроля и русскоязычным описанием. Экспортные партии проходят 100% приёмку в рамках системы ISO 9001:2015, а документы оформляются с учётом требований ЕАЭС (EAC).
Результат для заказчика
Заказчик из России получил стабильно чистые детали: сборка ускорилась, число возвратов по кромке упало до нуля, а сама операция перестала быть «узким местом» перед отгрузкой. За счёт автоматизации финиша высвободилось время станочников для основной обработки, что положительно сказалось на сроках всей партии и на общей загрузке участка. По итогам пилотной партии заказчик включил требования по чистоте кромки прямо в чертёж как обязательные, а трудоёмкость финишной операции заметно сократилась по сравнению с ручной зачисткой. Время от готовой обработки до отгрузки сократилось настолько, что пилотная партия ушла раньше первоначального плана.
Перспективы развития
Компания APEX (Dongguan Huaxiang Machinery Co., Ltd.) рассматривает автоматизацию финишной обработки как отдельное направление услуг для медицины, оптики и электроники, где чистота кромки критична. Российские и евразийские партнёры могут включать требования по удалению заусенцев прямо в чертёж и получать готовое изделие с подтверждением, а не с надеждой на ручную доводку. Под профиль детали заказчика, в том числе для узлов оборудование автоматизации, мы готовы адаптировать оснастку и режимы финишной обработки.